 Nosotros
 Easy-Laser
 Wilcoxon
 Betavib
 Twave
 Sensoteq
 Dali
 Monarch Instruments
 TPI
El monitoreo de condiciones en línea sobre un accionamiento de velocidad variable mostró, en 16 días de operación real, que la vibración alta del equipo no venía de una desalineación sino de una resonancia estructural que solo se activa en una ventana de 55 RPM.
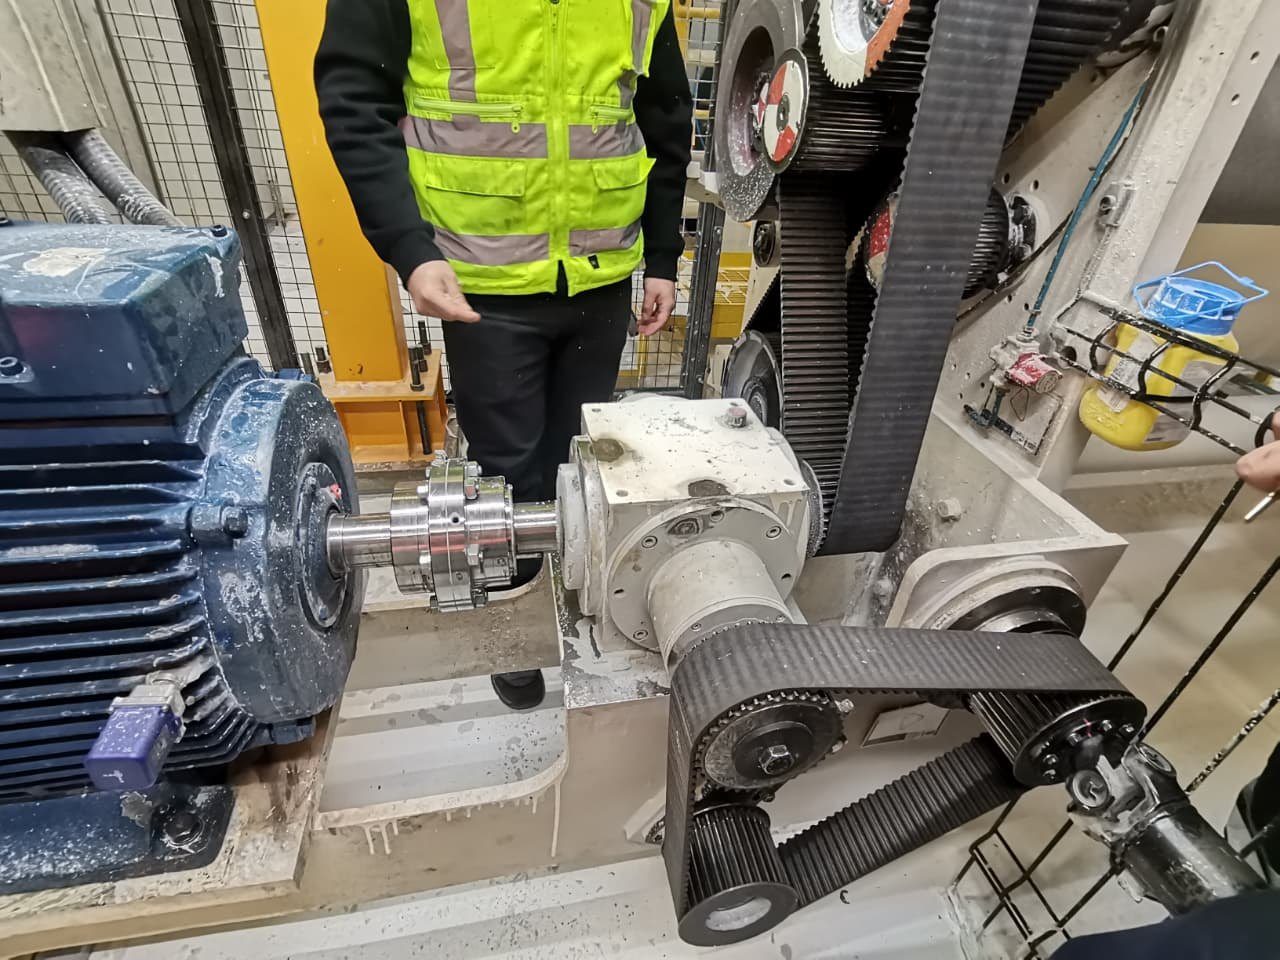
Una planta de tissue de la Región Metropolitana opera una línea de conversión que trabaja por campañas, a velocidad variable según el producto. El accionamiento de esa línea (motor eléctrico, acople y caja angular) venía registrando niveles de vibración por sobre lo aceptable en las rondas de medición periódica. La primera lectura apuntaba a un problema de alineación, y corregirla implicaba detener la línea, desarmar el acople, alinear y volver a montar: horas de producción perdidas en plena campaña.
El problema
En una máquina de velocidad variable, una medición puntual captura un solo punto de operación. Si el nivel de vibración depende de la velocidad a la que está girando el equipo en ese momento, cada visita entrega un número distinto y ninguno explica por qué. El resultado habitual es un diagnóstico por descarte: se atribuye el nivel alto a la causa mecánica más frecuente, desalineación o desgaste del acople, y se interviene.
El riesgo de ese camino no es solo el costo de la detención. Es que la intervención no baje la vibración, porque la causa nunca estuvo en la pieza que se desarmó. La planta necesitaba saber, antes de detener la línea, si el problema estaba realmente en el acople.
Implementación del monitoreo en línea
Servige instaló dos sensores de vibración inalámbricos Sensoteq Kappa X, uno en el motor y otro en la caja angular, ambos en el lado del acople. Los sensores registran vibración triaxial y temperatura de forma continua y envían la información al software Sensoteq Analytix para su análisis y seguimiento en tendencia.
La instalación se hizo sin detener la producción. Durante el período de demostración se acumularon 18.534 muestras en 16 días de operación real, cubriendo todo el rango de velocidades de la línea: 1.315 a 1.860 RPM.
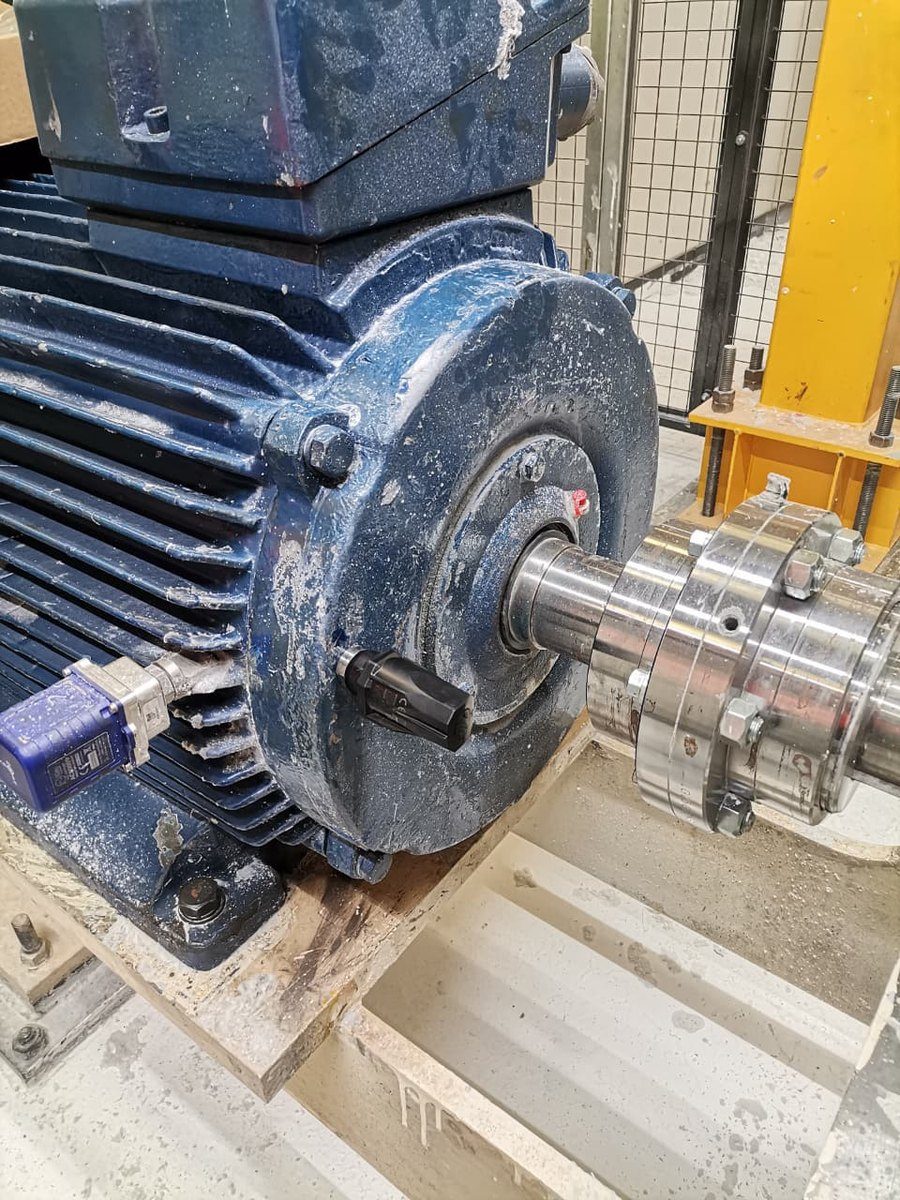
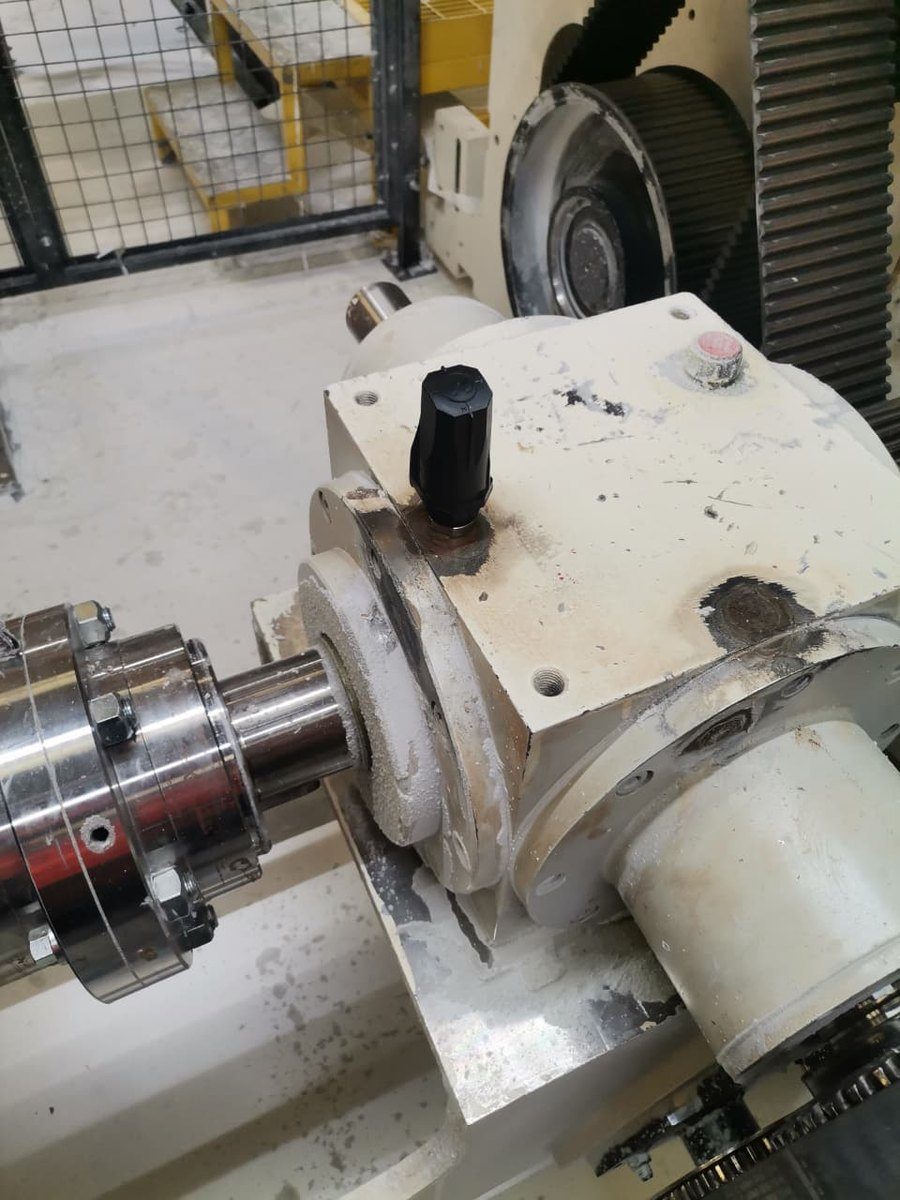
La primera lectura de nivel global ya ordenó el problema. Evaluados según ISO 10816-3, los dos puntos no estaban en la misma condición:
- Motor: 1,72 mm/s. Zona B, operación aceptable sin restricción.
- Caja angular: 2,78 mm/s. Zona C, operación restringida; requiere acción correctiva.
El punto fuera de norma era uno solo, y no era el motor.
Detección del problema: un 2X dominante
En el espectro de velocidad de la caja angular, la componente dominante no fue 1X. El pico principal apareció en 53,7 Hz, la segunda armónica (2X), con una amplitud de 0,74 mm/s RMS, casi tres veces la componente 1X del eje en 26,9 Hz.
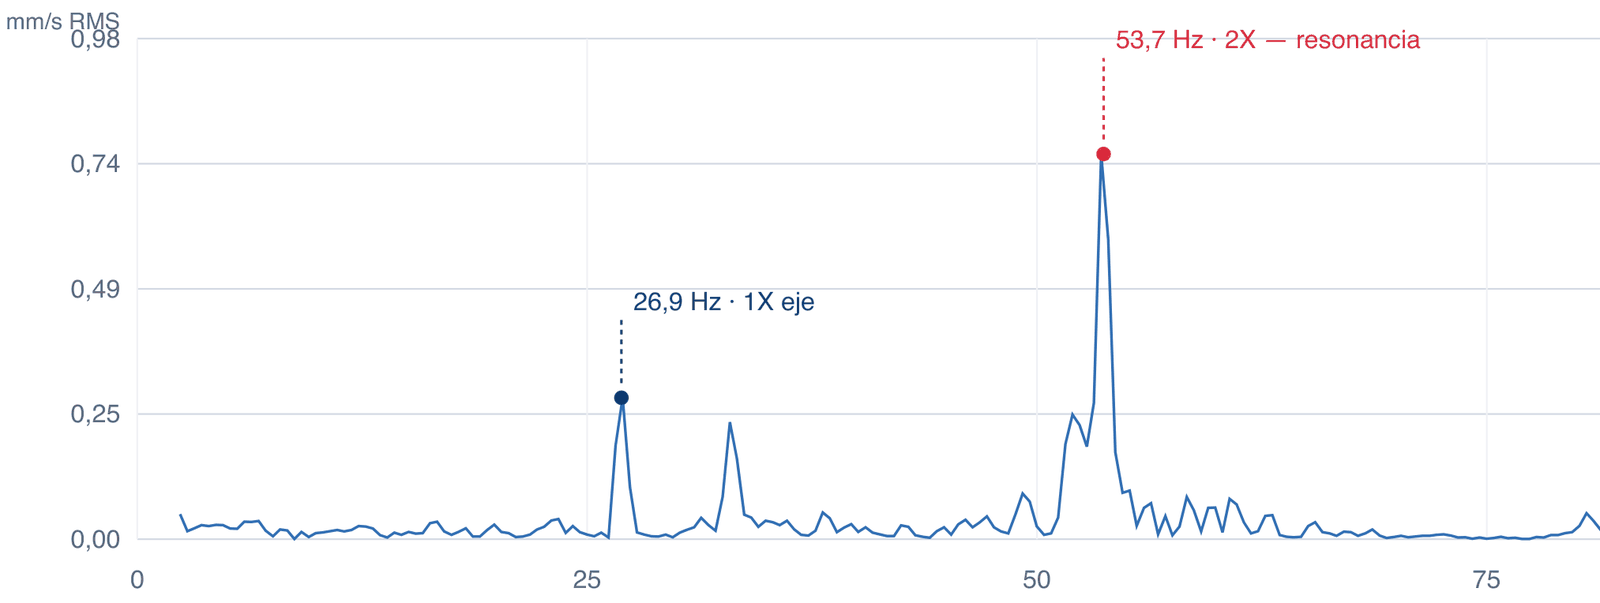
Un 2X dominante es, en el manual, firma de desalineación: hasta ahí el diagnóstico inicial parecía confirmado. Pero dos indicadores no calzaban. El factor de cresta de 4,0 y la kurtosis de 3,0 corresponden a una señal limpia, sin los impactos característicos de un rodamiento dañado o de un acople golpeado. Y al cruzar cada muestra con la velocidad de operación a la que fue tomada, apareció el patrón que una medición puntual no puede mostrar.
Análisis causa raíz: resonancia, no desalineación
La amplitud de la componente 2X no era constante: se disparaba solo cuando la máquina operaba entre 1.585 y 1.640 RPM, y caía fuera de esa ventana. Dentro del rango crítico la componente promedió 0,300 mm/s; fuera de él, 0,029 mm/s. Un factor de diez, con el mismo equipo, el mismo acople y los mismos rodamientos.
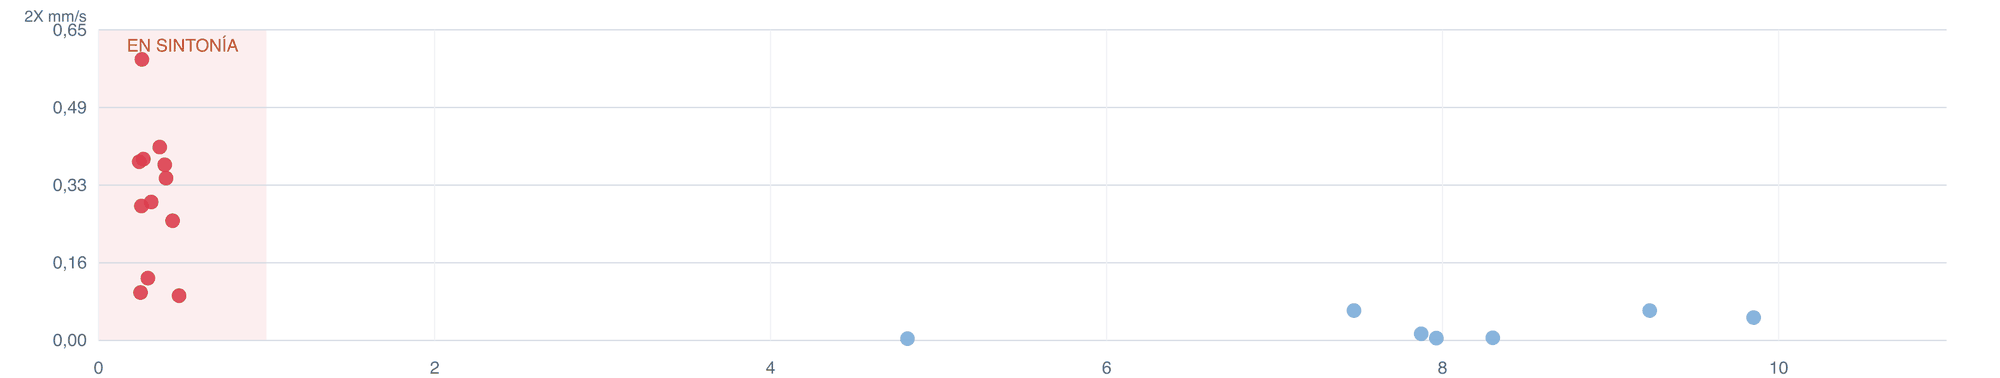
Una desalineación no se apaga al cambiar de velocidad: el desalineamiento mecánico sigue ahí en todo el rango. Un comportamiento que aparece y desaparece en una ventana estrecha de velocidad describe otra cosa: resonancia estructural. En ese rango, la frecuencia de excitación 2X coincide con una frecuencia natural del soporte del equipo, y la estructura amplifica una vibración que por sí sola es mínima.
La causa raíz, entonces, no está en el acople ni en los rodamientos, que el mismo análisis confirma sanos, sino en la rigidez del soporte frente a un punto de operación específico. Para cuantificar esa frecuencia natural con precisión, el paso formal es un bump test o ensayo de resonancia.
Un 2X dominante no siempre es desalineación. Si la amplitud aparece solo en una ventana estrecha de velocidad y desaparece fuera de ella, el problema es de rigidez estructural, no de acople: alinear o cambiar la pieza no baja la vibración.
Acción correctiva
La primera acción no requiere repuestos ni detención: mover el punto de operación fuera de la ventana 1.585-1.640 RPM. La línea trabaja en un rango de 1.315 a 1.860 RPM, de modo que evitar 55 RPM de ese rango no compromete la programación productiva. El efecto sobre la vibración es inmediato y la medida es reversible.
Sobre esa base se definió el plan completo:
- Hoy: ajustar la velocidad. Sin costo, reversible, baja la vibración de inmediato.
- Después: reforzar el soporte. La corrección definitiva: rigidizar la estructura desplaza la frecuencia natural fuera del rango de operación. Se ejecuta dentro de una mantención ya programada, no como una parada adicional.
- Siempre: seguir midiendo. Los sensores quedan instalados con alarmas configuradas, de modo que el efecto de cada mejora se mide contra la línea base ya registrada.
Resultados
El ajuste del punto de operación reduce la componente 2X de 0,300 a 0,029 mm/s: diez veces menos vibración, sin repuestos, sin detener la línea y sin inversión. El nivel global de la caja angular vuelve a valores compatibles con una operación estable dentro de la Zona B de la norma.
Igual de relevante es lo que no se hizo. No se detuvo la línea, no se desarmó el acople y no se reemplazó una pieza sana. La decisión se tomó sobre 16 días de datos de operación real, no sobre una inferencia a partir de una medición aislada.
El refuerzo definitivo del soporte y su re-medición están programados dentro de la próxima mantención planificada. Con los sensores instalados, el antes y el después quedará medido contra la misma línea base.
| Etapa | Dato medido |
|---|---|
| Período de monitoreo | 16 días continuos · 18.534 muestras |
| Nivel global, motor | 1,72 mm/s - Zona B (ISO 10816-3) |
| Nivel global, caja angular | 2,78 mm/s - Zona C (ISO 10816-3) |
| Firma detectada | 2X dominante en 53,7 Hz, sobre 1X en 26,9 Hz |
| Estado de rodamientos | Sin daño: factor de cresta 4,0 · kurtosis 3,0 |
| Rango de velocidad observado | 1.315-1.860 RPM |
| Ventana que dispara la resonancia | 1.585-1.640 RPM |
| Vibración 2X dentro del rango | 0,300 mm/s |
| Vibración 2X fuera del rango | 0,029 mm/s - factor 10 |
| Diagnóstico | Resonancia estructural del soporte, no desalineación |
| Acción inmediata | Ajuste del punto de operación, sin repuestos ni detención |
| Sensor | Sensoteq Kappa X, inalámbrico, triaxial + temperatura |
Impacto en el negocio
El beneficio directo es la intervención que no ocurrió. Desarmar el acople de un accionamiento de línea implica detención programada, desmontaje, alineación y remontaje, más el tiempo de puesta en marcha y estabilización. En una línea que trabaja por campañas, esas horas salen del turno productivo. El monitoreo de condiciones las evitó al mostrar, con datos, que el acople no era el problema.
El segundo beneficio es preventivo. Operar de forma permanente dentro de un rango de resonancia acelera el desgaste de rodamientos y elementos de fijación que hoy están sanos. Salir de esa ventana no solo baja el nivel medido: detiene un desgaste que todavía no dejó daño.
Y el tercero es de método. Con los sensores instalados y las alarmas configuradas, la planta deja de depender de la ronda de medición para saber cómo está el equipo. Cada mejora se evalúa contra un registro continuo, y la próxima anomalía se detecta cuando aparece, no en la siguiente visita.
Preguntas frecuentes
¿Qué es el monitoreo de condiciones en línea?
Es la medición continua y automática de variables de condición (vibración, temperatura) mediante sensores instalados de forma permanente en el equipo, que transmiten los datos a una plataforma de análisis. A diferencia de las rutas de medición periódicas, registra el comportamiento del activo en todos sus puntos de operación, incluyendo los que una visita puntual no alcanza a capturar.
¿Un 2X dominante en el espectro siempre indica desalineación?
No. El 2X es la firma clásica de desalineación, pero también aparece cuando una frecuencia natural de la estructura coincide con el doble de la velocidad de giro. La diferencia se ve al cruzar la amplitud con la velocidad de operación: la desalineación se mantiene en todo el rango, mientras que la resonancia se concentra en una ventana estrecha y desaparece fuera de ella.
¿Cómo se confirma una resonancia estructural?
El registro continuo la evidencia al mostrar la dependencia de la amplitud con la velocidad. Para cuantificar la frecuencia natural con precisión y dimensionar el refuerzo, se realiza un bump test o ensayo de impacto sobre la estructura.
¿Se puede instalar el monitoreo sin detener la producción?
Sí. Los sensores inalámbricos se montan sobre superficies mecanizadas del equipo con el activo en marcha; en este caso los dos puntos quedaron operativos sin detención de la línea.
Conclusión
Este caso muestra la diferencia entre medir y monitorear. Una medición puntual habría entregado un nivel alto y una firma 2X, y la conclusión razonable habría sido desalineación. Dieciséis días de datos continuos, cruzados con la velocidad de operación, mostraron que esa firma solo existe en una ventana de 55 RPM, y con eso cambiaron por completo la acción a tomar: de una detención de línea con desarme de acople, a un ajuste de velocidad sin costo.
El monitoreo de condiciones en línea no solo avisa que algo anda mal. Explica qué, y evita pagar por la reparación equivocada.
Llevemos esto a tu planta
Instrumentos de medición y servicio técnico de mantenimiento predictivo, con respaldo local en Chile.
Ver productos →Conversemos